Esempi di composti volatili: dai prodotti di uso quotidiano ai COV industriali
Alle sei del mattino, quando viene avviata una linea di verniciatura in uno stabilimento di mobili, la prima aria che raggiunge il camino porta con sé un odore pungente e dolce che i vicini riconoscono molto prima del direttore dello stabilimento. I composti responsabili non sono esotici. Sono toluene, xilene, acetato di etile, acetato di butile, acetone e una manciata di altri solventi che compaiono in quasi tutti gli elenchi di solventi industriali. Questa è la risposta pratica alla domanda su quali siano i veri esempi di composti volatili: per una fabbrica, di solito si tratta di normali solventi, e l’esatta miscela nel condotto di scarico decide quale tecnologia di abbattimento funzionerà e quale fallirà silenziosamente dopo diciotto mesi di servizio.
Questo articolo prende sul serio la domanda e risponde in tre livelli. Innanzitutto, spiega cosa rende volatile un composto in senso misurabile. In secondo luogo, elenca esempi concreti di composti volatili raggruppati per famiglia chimica, per prodotto quotidiano e per processo industriale. In terzo luogo, e cosa più importante per chiunque acquisti o specifichi apparecchiature di trattamento, mostra come l’identità di tali composti guida la selezione della tecnologia, i costi operativi, la classificazione della sicurezza e il rischio di manutenzione a lungo termine.
Se sei un ingegnere ambientale, un direttore di stabilimento o uno specialista degli approvvigionamenti che confronta i preventivi di un produttore di apparecchiature per COV, l'elenco dei composti non costituisce una lettura di base. È il brief di progettazione.
I composti specifici presenti nel flusso di scarico, non solo la concentrazione totale di COV, determinano quale percorso di abbattimento è tecnicamente praticabile ed economicamente difendibile.
Cosa rende volatile un composto in primo luogo
La volatilità non è una proprietà sì-o-no. È una posizione su una scala e la scala è definita dalla pressione del vapore e dal punto di ebollizione. Un composto è considerato volatile quando una frazione significativa di esso lascia la fase liquida o solida ed entra nella fase gassosa a temperatura ambiente ordinaria. La pressione di vapore è il numero che descrive direttamente questa tendenza: un liquido con una pressione di vapore di 30 kPa a 25 °C si disperde nell'aria circa trenta volte più velocemente di uno con una pressione di vapore di 1 kPa nelle stesse condizioni.
Diversi regolatori tracciano una linea di demarcazione in luoghi diversi, e questo è importante dal punto di vista commerciale perché la definizione determina quali solventi rientrano nelle norme di autorizzazione e comunicazione delle emissioni.
L'Unione Europea, ai sensi della Direttiva Vernici, tratta un COV come qualsiasi composto organico con un punto di ebollizione iniziale di 250 °C o inferiore misurato a una pressione standard di 101,3 kPa.
L'EPA degli Stati Uniti definisce i COV in base alla reattività atmosferica, coprendo i composti organici che partecipano alle reazioni fotochimiche, escludendo il monossido di carbonio, il biossido di carbonio, l'acido carbonico, i carburi metallici e un breve elenco di solventi esplicitamente esentati come l'acetone in alcuni contesti.
Lo standard nazionale cinese GB 37822-2019 definisce i COV come composti organici che partecipano alle reazioni fotochimiche atmosferiche o come composti determinati da altre normative applicabili, quindi attribuisce limiti di concentrazione e requisiti di efficienza di rimozione nel camino.
L'Organizzazione Mondiale della Sanità utilizza una classificazione interna basata sulla volatilità: composti organici molto volatili con punto di ebollizione inferiore a 50-100 °C, composti organici volatili da circa 50 a 260 °C e composti organici semivolatili da circa 240 a 400 °C.
La conseguenza pratica è che due impianti che utilizzano lo stesso solvente possono segnalare carichi di COV diversi a seconda della giurisdizione e un solvente esente dalla segnalazione in un mercato può essere completamente regolamentato in un altro. Per la progettazione delle apparecchiature, la scala della pressione del vapore è più utile dell'etichetta normativa, poiché la pressione del vapore, la temperatura e il movimento dell'aria insieme determinano la quantità di solvente che raggiunge effettivamente il condotto.
Progettare sempre le apparecchiature di abbattimento attorno alla tensione di vapore e all'intervallo di ebollizione della miscela di solventi effettivi, poiché le definizioni normative variano in base al mercato, ma il comportamento fisico non varia.
Esempi di composti volatili: una tabella di riferimento strutturata
Le famiglie chimiche si comportano diversamente in un condotto di scarico e raggruppare gli esempi per famiglia è il modo più rapido per prevedere quale percorso di trattamento sarà appropriato. Gli idrocarburi aromatici, ad esempio, sono pesanti, spesso tossici e spesso soggetti a rigidi limiti di stoccaggio. I solventi ossigenati sono miscibili con acqua e bruciano in modo pulito, il che li rende adatti all'ossidazione catalitica ma difficili da rimuovere con i depuratori ad acqua. I solventi alogenati distruggono i catalizzatori e creano gas acidi che devono essere depurati a valle.
La tabella seguente raccoglie esempi rappresentativi di composti volatili delle famiglie che compaiono più spesso nei documenti di autorizzazione industriale e nelle valutazioni di impatto ambientale.
Tabella 1. Esempi rappresentativi di composti volatili raggruppati per famiglia chimica, con punti di ebollizione tipici e percorsi di abbattimento più spesso selezionati per ciascun gruppo.
Cellulosa e carta, sintesi farmaceutica, vulcanizzazione della gomma
Ossidazione termica con lavaggio, accurato screening del catalizzatore
Due precauzioni si applicano a qualsiasi tabella di questo tipo. Innanzitutto, il punto di ebollizione è un indicatore conveniente della volatilità, ma non è la stessa cosa; un composto può avere un punto di ebollizione moderato e produrre comunque una concentrazione di vapore significativa in un ambiente di lavoro caldo e ben ventilato. In secondo luogo, i flussi di scarico reali non sono quasi mai composti singoli. Una singola linea di pressa rotocalco può rilasciare contemporaneamente etanolo, acetato di etile, isopropanolo e una piccola frazione di eteri glicolici ad alto punto di ebollizione e il sistema di trattamento deve gestire l'intera miscela anziché la media.
Quando un progetto passa dalla fase di fattibilità alla progettazione dettagliata, l'elenco dei composti viene solitamente ridotto a tre o quattro specie rappresentative, spesso chiamate composti marcatori, e l'attrezzatura viene dimensionata in base al caso peggiore tra di essi.
Raggruppare il flusso di scarico in famiglie chimiche prima di selezionare l'attrezzatura, perché le famiglie condividono modalità di guasto e percorsi di abbattimento adeguati.
Esempi quotidiani di composti volatili intorno a noi
L’esposizione delle famiglie è un utile promemoria del fatto che la volatilità è una parte normale della chimica piuttosto che un’anomalia industriale. L'odore dell'interno di un'auto nuova, l'odore pungente di un pennarello indelebile e il profumo rilasciato da un'arancia appena sbucciata sono tutti il risultato dello stesso processo fisico: composti che lasciano una superficie solida o liquida ed entrano nell'aria.
Esempi domestici comuni includono:
Formaldeide, rilasciata lentamente dalle resine urea-formaldeide utilizzate nei pannelli truciolari, nei pannelli di fibra a media densità e in alcuni pavimenti laminati e rilevabile nell'aria interna per mesi dopo l'installazione.
Limonene, il terpene degli agrumi dominante utilizzato nei detergenti, nei deodoranti per ambienti e in alcuni adesivi, che reagisce con l'ozono nell'aria interna per formare prodotti secondari.
Acetone, presente nel solvente per unghie e in alcuni diluenti per vernici, con una pressione di vapore sufficientemente elevata da essere visibile entro pochi secondi dall'apertura di un contenitore.
Etanolo e isopropanolo, presenti nei disinfettanti per le mani, negli spray disinfettanti e nei detergenti per vetri.
Cloruro di metilene, storicamente utilizzato negli svernicianti, con un punto di ebollizione vicino a 40 °C che lo rende un prodotto a rapida evaporazione ma anche un significativo problema di inalazione.
Naftalene e para-diclorobenzene, i principi attivi delle tradizionali naftaline, che sublimano direttamente da solido a vapore.
Stirene, trimetilbenzene e xilene, che contribuiscono al caratteristico odore di auto nuove e mobili nuovi.
Percloroetilene, che rimane sugli indumenti lavati a secco per un periodo dopo la lavorazione e viene rilasciato lentamente all'interno.
Le concentrazioni interne misurate di COV totali negli edifici residenziali appena arredati possono raggiungere diverse centinaia di microgrammi per metro cubo e in spazi scarsamente ventilati formano uno sfondo persistente. Questo non è semplicemente un argomento di salute domestica. È anche il motivo per cui i produttori di pannelli in legno, i produttori di mobili e i fornitori di pavimenti devono affrontare classi di emissione di formaldeide e requisiti di etichettatura dei prodotti, e spiega perché così tante fabbriche installano sistemi di estrazione e trattamento nelle fasi di pressatura e rivestimento anziché fare affidamento sulla ventilazione generale.
Gli stessi composti che causano disturbi all’aria interna delle case sono quelli che determinano i limiti di emissione e i requisiti di trattamento nelle fabbriche di mobili, pannelli e rivestimenti.
Esempi industriali di composti volatili per processo
Nel settore manifatturiero, l’elenco dei composti è più ristretto ma molto più concentrato. Capire quali solventi appartengono a quale fase di produzione aiuta un ingegnere a prevedere il profilo di concentrazione, la presenza di particolati e se vale la pena recuperare il solvente anziché distruggerlo.
Rivestimento, stampa e rivestimento in bobina
I rivestimenti a base solvente sono una ricca fonte di composti aromatici e ossigenati. Esempi tipici includono toluene, xilene, etilbenzene, acetato di butile, metil etil chetone, cicloesanone e glicole propilenico metil etere acetato. In alcuni mercati la stampa rotocalco di pubblicazioni è dominata dal toluene, mentre la stampa flessografica di imballaggi utilizza sempre più etanolo, acetato di etile e isopropanolo. Le linee di Coil Coating spesso si basano su frazioni di nafta solvente aromatica a evaporazione più lenta, il che significa che il condotto di scarico contiene composti con punti di ebollizione ben superiori a 150 °C e una tendenza corrispondentemente inferiore a rimanere in fase gassosa dopo il raffreddamento.
Operazioni petrolchimiche e di raffinazione
Le emissioni fuggitive e di processo qui includono benzene, 1,3-butadiene, etilene, propilene, stirene e metil tert-butile etere. Molti di questi sono classificati come inquinanti atmosferici pericolosi oltre ad essere COV, quindi i requisiti di efficienza di distruzione sono spesso più severi dei limiti generali di COV, a volte richiedono una rimozione del 98% o migliore con un monitoraggio continuo.
Sintesi farmaceutica e chimica fine
L'elaborazione batch produce un mix ampio e mutevole. Esempi comuni includono diclorometano, toluene, isopropanolo, acetone, tetraidrofurano, dimetilformammide, piridina e acetato di etile. La frazione alogenata è il fattore critico di progettazione, poiché esclude molti sistemi catalitici e impone la specifica di materiali resistenti alla corrosione e il lavaggio a valle del gas acido.
Produzione di elettronica e semiconduttori
Le fasi di pulizia e fotolitografia rilasciano isopropanolo, acetone, metanolo, N-metil-2-pirrolidone e glicole propilenico metil etere acetato. I volumi sono spesso piccoli ma le concentrazioni possono essere elevate negli scarichi locali e la presenza di solventi contenenti azoto crea NOx legati al carburante che devono essere considerati nella progettazione della combustione.
Mobili, pannelli in legno e pavimenti
Questo settore combina la formaldeide derivante dalla polimerizzazione della resina con toluene, xilene e limonene derivanti dal rivestimento e dal legno stesso. Il pino e altri legni teneri rilasciano naturalmente terpeni durante l'essiccazione e la pressatura, il che aggiunge un contributo biogenico che a volte viene trascurato negli inventari delle emissioni.
Gomma, plastica e compositi
Lo stirene è il composto dominante nelle operazioni di poliestere insaturo e gelcoat, accompagnato da esano, metiletilchetone e occasionalmente fenolo. Lo stirene è reattivo e soggetto a polimerizzazione, pertanto l'intasamento dei condotti e l'ostruzione degli scambiatori di calore sono problemi di manutenzione ricorrenti.
Cibo, mangime e rendering
Le applicazioni basate sugli odori coinvolgono etanolo, acido acetico, aldeidi, dimetilsolfuro e vari terpeni. Le concentrazioni sono generalmente basse, ma la soglia dell’odore dei composti dello zolfo può essere misurata in parti per miliardo, quindi gli obiettivi del trattamento sono spesso fissati in base alla percezione piuttosto che alla massa.
Identificare prima la fase del processo e poi l'elenco dei composti, perché le condizioni del processo decidono se lo stesso solvente arriva come flusso diluito o come flusso concentrato, caldo e carico di particelle.
Come la volatilità modella il comportamento delle emissioni e il dimensionamento delle apparecchiature
Due stabilimenti possono utilizzare lo stesso solvente e tuttavia richiedere apparecchiature di abbattimento completamente diverse. Il motivo di solito dipende dalla velocità con cui il solvente lascia la fase liquida ed entra nel flusso d'aria. La tensione di vapore è il singolo numero che descrive questa tendenza più direttamente. Un composto con un'elevata pressione di vapore a temperatura ambiente apparirà nel condotto di scarico anche da un contenitore aperto, da una fuoriuscita o da una superficie rivestita che è già passata attraverso il forno. La tabella seguente classifica otto composti volatili che compaiono frequentemente negli scarichi industriali, utilizzando valori approssimativi di pressione di vapore a 25 °C.
Lo scarto in questo grafico è di circa trentasei a uno tra il valore più alto e quello più basso, e questo rapporto spiega molti problemi pratici nei progetti di abbattimento. Acetone e metanolo, in cima alla scala, saranno presenti nell'aria del condotto quasi immediatamente dopo l'applicazione del rivestimento, il che significa che la concentrazione in ingresso al dispositivo di trattamento risponde rapidamente ai cambiamenti nella produzione. Toluene, xilene e stirene, all'estremità inferiore, si comportano in modo molto diverso. Evaporano lentamente e continuano a essere rilasciati dalle parti rivestite, dai residui nei serbatoi e dal materiale filtrante esaurito anche molto tempo dopo l'arresto della linea di rivestimento. Gli impianti che dimensionano il proprio sistema di estrazione in condizioni di picco di produzione spesso riscontrano che una concentrazione bassa ma persistente rimane nel condotto durante i periodi di arresto, il che influisce sia sul costo operativo del dispositivo di trattamento che sulla classificazione di sicurezza della condotta.
La seconda conseguenza pratica riguarda lo stato fisico del torrente. I composti altamente volatili rimangono nella fase gassosa anche dopo che i gas di scarico sono stati raffreddati, quindi gli scambiatori di calore e i condensatori ne recuperano molto poco. Composti meno volatili, come xilene e stirene, condensano facilmente quando il gas viene raffreddato al di sotto del punto di rugiada, motivo per cui il recupero della condensa è tecnicamente interessante per queste specie e in gran parte inefficace per acetone o metanolo. Chiunque abbia tentato di recuperare l’acetone raffreddando un flusso di gas ha imparato questa lezione sotto forma di un condensatore poco performante e di una bolletta elettrica in aumento.
La terza conseguenza riguarda l'adsorbimento. Il carbone attivo e la zeolite funzionano entrambi trattenendo le molecole su una superficie e la loro capacità dipende dalla forza con cui tali molecole vengono attratte dalla superficie. I composti ad alta pressione di vapore vengono trattenuti debolmente e vengono spostati facilmente, motivo per cui un letto di carbonio caricato con una miscela di acetone e toluene tende a rilasciare prima l'acetone durante il desorbimento e può anche essere rimosso dalla sola umidità. I materiali zeolitici sono generalmente più selettivi per i composti ossigenati rispetto al carbone attivo e questa differenza è uno dei motivi per cui i concentratori di zeolite hanno sostituito il carbonio in molte applicazioni di rivestimento ad alto volume e a bassa concentrazione.
La quarta conseguenza riguarda la combustione. Ogni composto volatile ha un calore di combustione e il potere calorifico totale del flusso di scarico dipende da quali composti sono presenti e in quale concentrazione. I solventi ossigenati come l'etanolo e l'acetato di etile trasportano ossigeno nella molecola stessa, il che riduce il loro potere calorifico e può rendere più difficile il funzionamento autotermico. Gli idrocarburi aromatici e alifatici trasportano più energia per unità di massa. Quando un impianto passa da un rivestimento a base solvente a uno a base acqua o ad alto contenuto di solidi, cambia il profilo del composto, cambia il potere calorifico degli scarichi e con esso cambia il consumo di carburante dell'ossidante.
La quinta conseguenza riguarda la sicurezza. Il punto di infiammabilità e il limite inferiore di esplosività sono proprietà del singolo composto, non della miscela in media. Un flusso contenente una piccola quantità di un solvente con punto di infiammabilità molto basso come l'esano può presentare un rischio di incendio maggiore rispetto a un flusso con una concentrazione di COV totali più elevata composta da sostanze aromatiche più pesanti. Questo è il motivo per cui la progettazione delle condutture, il monitoraggio della concentrazione in linea e gli interblocchi di sicurezza pretrattamento devono essere discussi insieme all'elenco dei composti anziché separatamente.
Infine, il grafico ricorda che l'elenco dei composti influisce direttamente sui costi operativi. I composti ad alta pressione di vapore richiedono letti di adsorbimento più grandi o temperature di ossidazione più elevate; i composti a bassa pressione di vapore hanno maggiori probabilità di sporcare le superfici dello scambiatore di calore e di richiedere una pulizia periodica. Nessuna delle due situazioni è ingestibile, ma entrambe dovrebbero comparire nel calcolo del costo totale di proprietà prima della firma dell'ordine di acquisto, non dopo il primo anno di attività.
La pressione del vapore determina se un composto è meglio distruggerlo, adsorbirlo o condensarlo, quindi deve essere al primo posto in ogni studio di fattibilità di abbattimento.
Abbinare esempi composti al giusto percorso di abbattimento
Una volta che l’elenco dei composti e il relativo intervallo di concentrazione sono noti, la decisione tecnologica diventa molto più strutturata. La prima domanda è se il flusso è diluito o concentrato. I flussi inferiori a circa 100 mg per metro cubo sono costosi da ossidare direttamente perché il carburante necessario per mantenere la temperatura di combustione può superare il valore dell'inquinante da distruggere. I flussi superiori a diverse migliaia di milligrammi per metro cubo, d’altro canto, possono spesso sostenere la combustione con poco o nessun combustibile supplementare.
La seconda domanda è se valga la pena recuperare i composti. Il recupero del solvente ha senso dal punto di vista economico quando il solvente ha un elevato valore di mercato, quando viene utilizzato in grandi quantità e quando può essere reimmesso nel processo senza una purificazione approfondita. Il recupero è molto meno interessante per i flussi misti e contaminati che necessitano di distillazione prima del riutilizzo.
La terza domanda è se il flusso contenga qualcosa che possa danneggiare l'apparecchiatura. Gli alogeni corrodono le superfici metalliche e avvelenano i catalizzatori. I composti contenenti silicio formano depositi vetrosi sulle superfici degli scambiatori di calore. Il fosforo e i metalli pesanti disattivano permanentemente i catalizzatori. Il particolato oscura i letti di adsorbimento. Ognuna di queste caratteristiche restringerà molto rapidamente le opzioni tecnologiche.
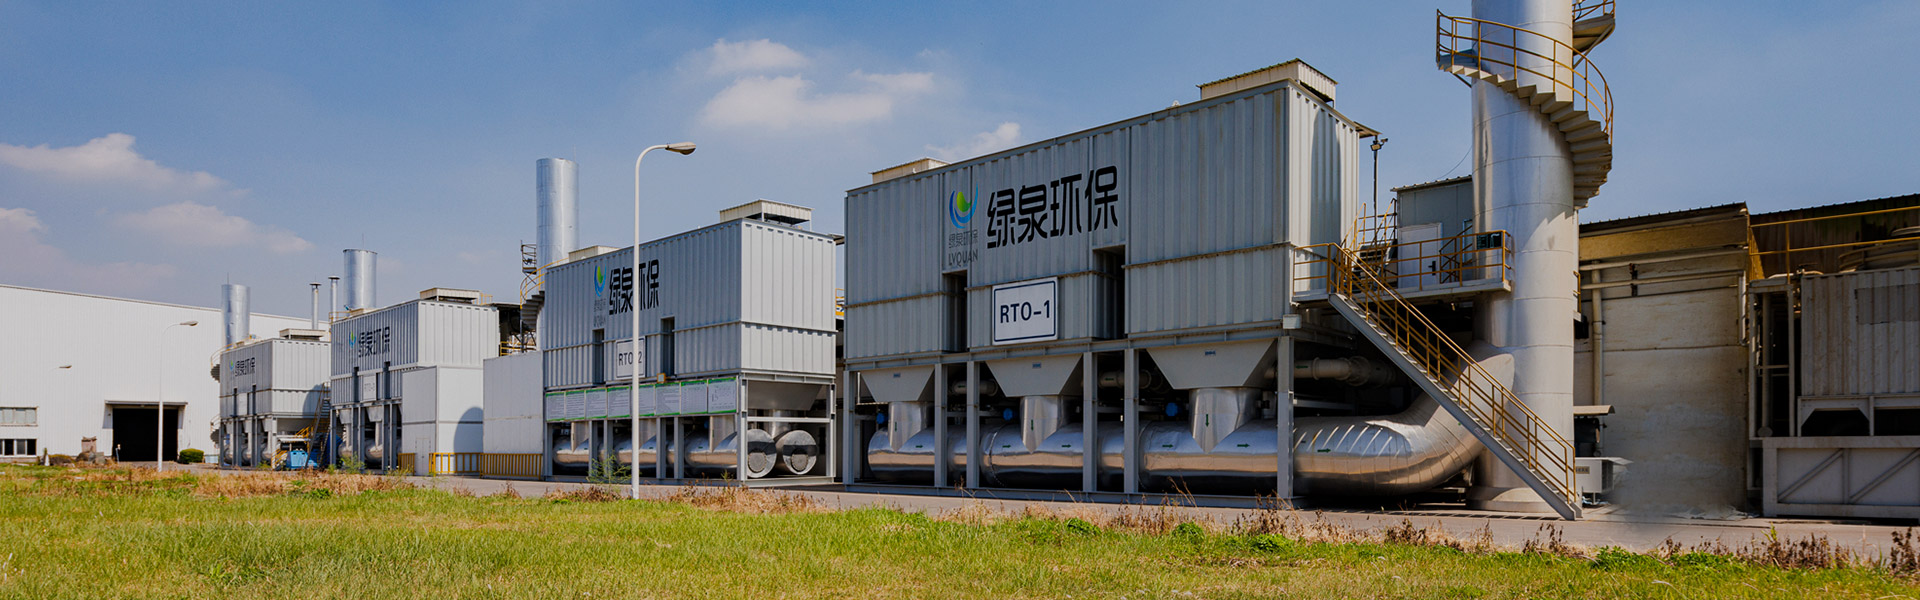
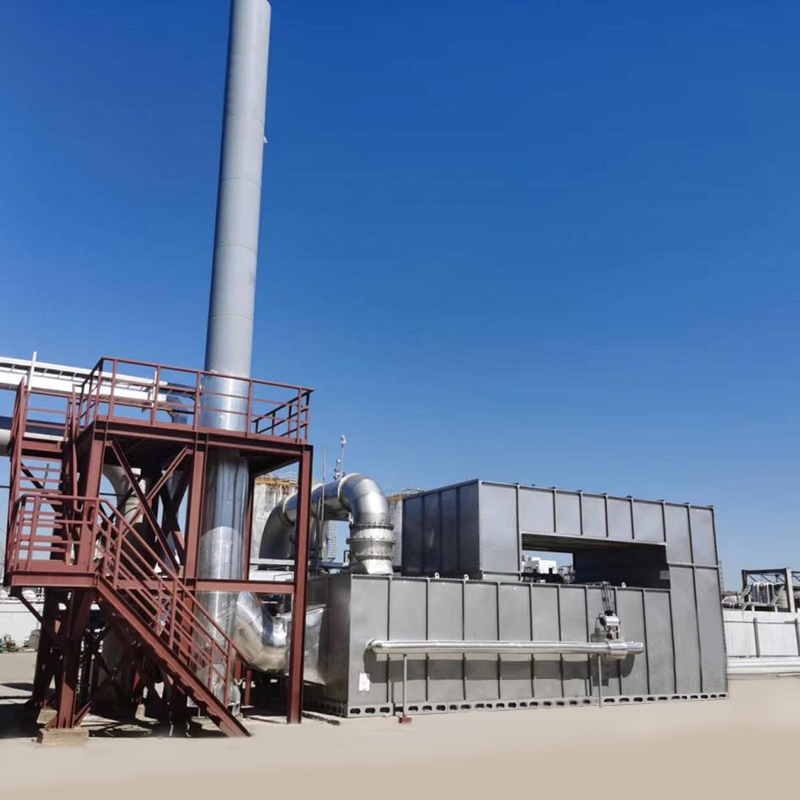
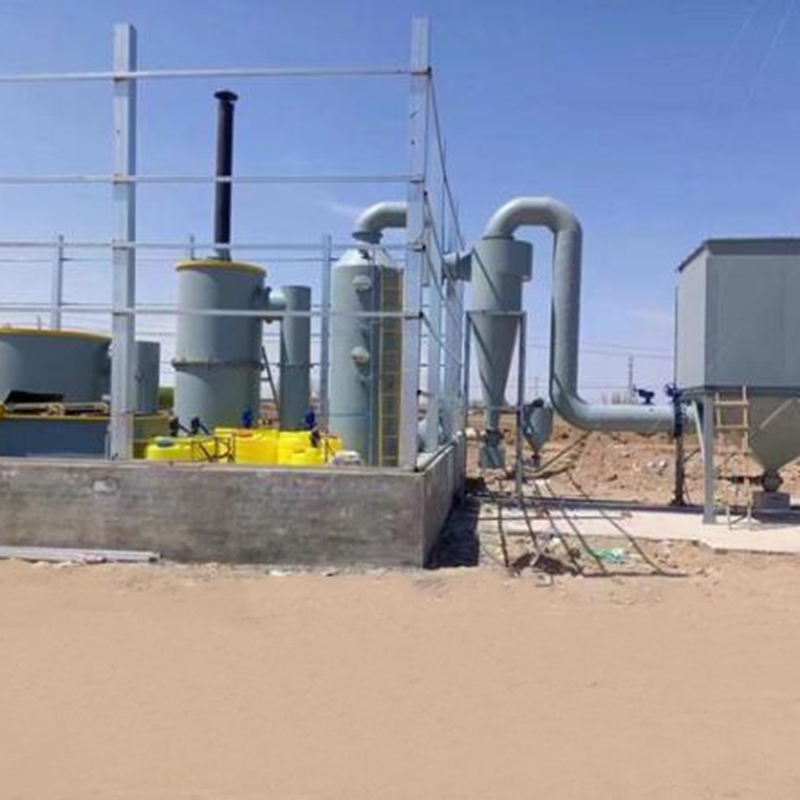
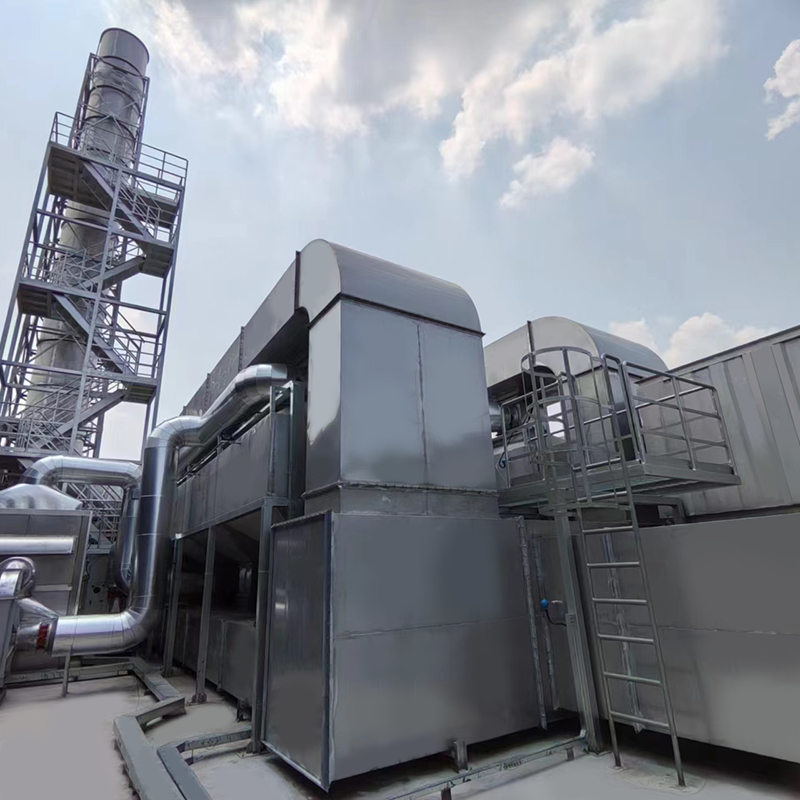
Per flussi di grandi volumi e a bassa concentrazione contenenti tipici solventi di rivestimento e stampa, una fase di concentrazione seguita dall'ossidazione è solitamente la configurazione più economica. Un concentratore di zeolite assorbe i composti da un grande volume d'aria, quindi li desorbe in un piccolo volume a una concentrazione da dieci a venti volte superiore a quella originale, il che consente a un ossidante molto più piccolo di gestire la stessa massa di inquinante. Il seguente sistema è un esempio rappresentativo di questa configurazione per applicazioni di rivestimento e stampa.
La logica progettuale alla base di un tale sistema merita attenzione. Il concentratore non distrugge nulla; sposta solo i composti da un grande flusso d'aria a uno piccolo. L'ossidante fa il lavoro di distruzione. Se il concentratore è sottodimensionato, l'ossidatore riceve un flusso debole e brucia più carburante del necessario. Se l'ossidatore è sottodimensionato rispetto al picco di desorbimento, i composti incombusti passano attraverso il camino durante il ciclo di desorbimento. L'abbinamento delle due unità è l'attività ingegneristica più importante dell'intero sistema.
La concentrazione prima dell'ossidazione è la risposta più economica per flussi di solventi a flusso elevato e bassa concentrazione, ma solo quando il concentratore e l'ossidatore sono dimensionati insieme.
Quando il recupero dei solventi batte la distruzione
La distruzione è semplice e affidabile, ma converte un materiale potenzialmente prezioso in anidride carbonica e acqua. Per solventi altobollenti come toluene, xilene e alcuni esteri, l'adsorbimento seguito dalla condensazione può restituire solvente utilizzabile al processo e ridurre sia l'acquisto di materie prime che i costi di trattamento.
Le prestazioni di recupero dipendono fortemente dall'elenco dei composti. I solventi con punti di ebollizione superiori a circa 100 °C si condensano in modo efficiente a temperature di refrigerazione modeste e possono essere recuperati con elevata purezza quando l'alimentazione è un unico solvente. I solventi con punti di ebollizione inferiori a 70 °C richiedono un raffreddamento profondo, che aumenta notevolmente il consumo di energia, e le miscele di solventi ossigenati e aromatici solitamente necessitano di distillazione prima di poter essere riutilizzate in una formulazione di rivestimento.
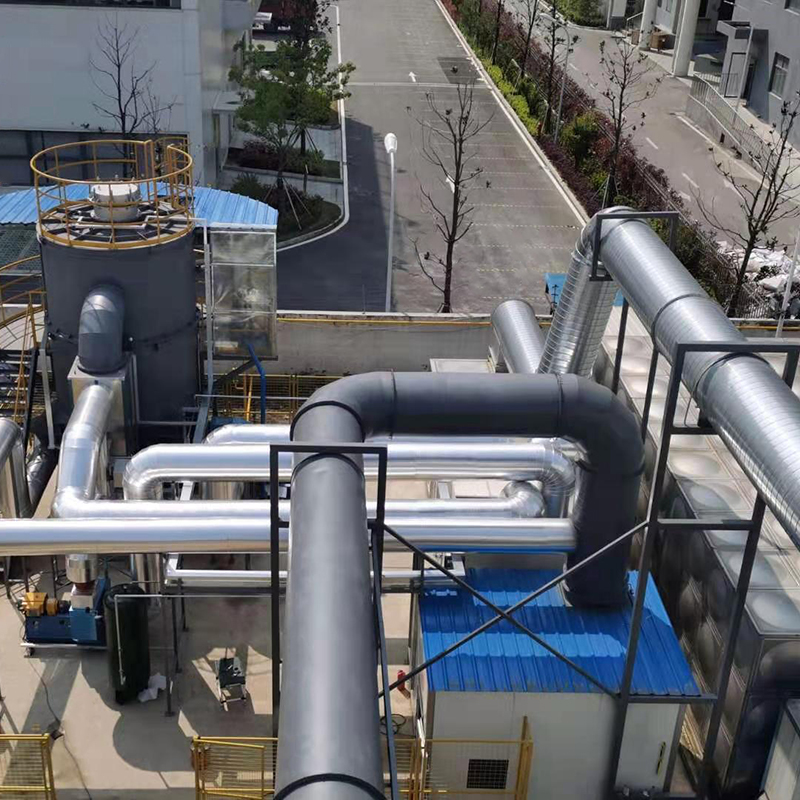
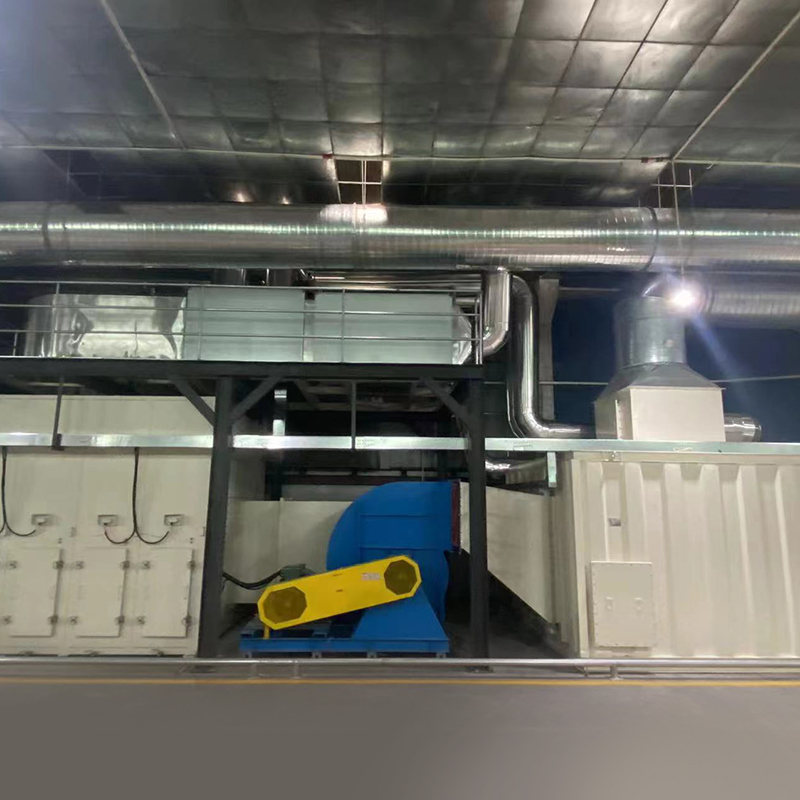
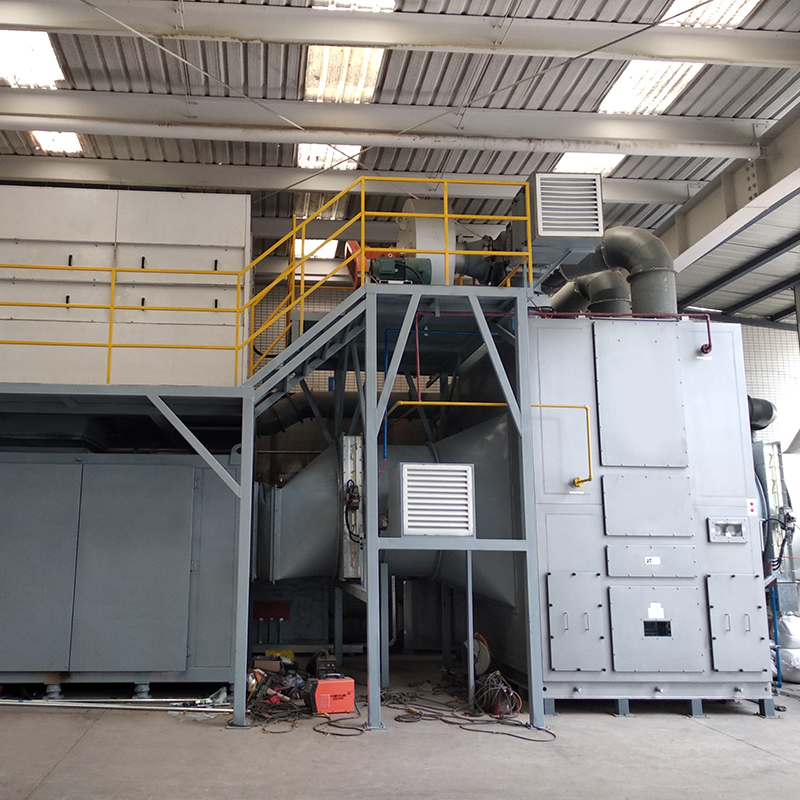
L’umidità è l’altra variabile decisiva. Il carbone attivo perde gran parte della sua capacità di adsorbimento per i composti debolmente trattenuti quando l'umidità relativa supera circa il sessanta per cento, quindi è spesso necessaria una fase di deumidificazione o raffreddamento a monte. Il seguente sistema di recupero combina l'adsorbimento di carbone attivo granulare con la condensazione, che è un percorso ben consolidato per solventi con punto di ebollizione medio-alto nei processi di rivestimento, stampa e chimici.
Una valutazione realistica degli aspetti economici del recupero dovrebbe includere il valore del solvente recuperato, il costo del vapore o del gas caldo utilizzati per il desorbimento, l’elettricità per il raffreddamento, il costo di smaltimento di qualsiasi frazione inutilizzabile e la manodopera associata al monitoraggio delle prestazioni del letto. In molti progetti il periodo di ammortamento è compreso tra due e quattro anni, ma solo quando il solvente recuperato viene effettivamente riutilizzato anziché declassato a rifiuto.
Il recupero è redditizio quando il solvente è prezioso, il flusso è sufficientemente asciutto e il liquido recuperato può essere effettivamente riportato alla produzione.
Ossidazione catalitica e la chimica da controllare prima
L'ossidazione catalitica distrugge i composti organici a temperature comprese tra circa 250 e 450 °C, rispetto ai 760-850 °C necessari per l'ossidazione termica. Questa temperatura più bassa riduce il consumo di carburante, riduce lo spessore dell'isolamento e riduce la formazione di ossidi di azoto termico. Il compromesso è che il catalizzatore è sensibile a un elenco specifico di veleni e l'elenco dei composti deve essere vagliato prima di scegliere la tecnologia.
I catalizzatori tollerano bene gli idrocarburi alifatici ossigenati e semplici. Non tollerano i composti alogenati, che formano acido cloridrico e possono clorurare la superficie del catalizzatore. Inoltre funzionano male in presenza di composti di zolfo, che formano solfati che bloccano i siti attivi, e vengono permanentemente disattivati da silicio, fosforo e metalli pesanti. I flussi contenenti agenti distaccanti siliconici, silani o alcuni additivi fosfatici vengono quindi solitamente avviati all'ossidazione termica.
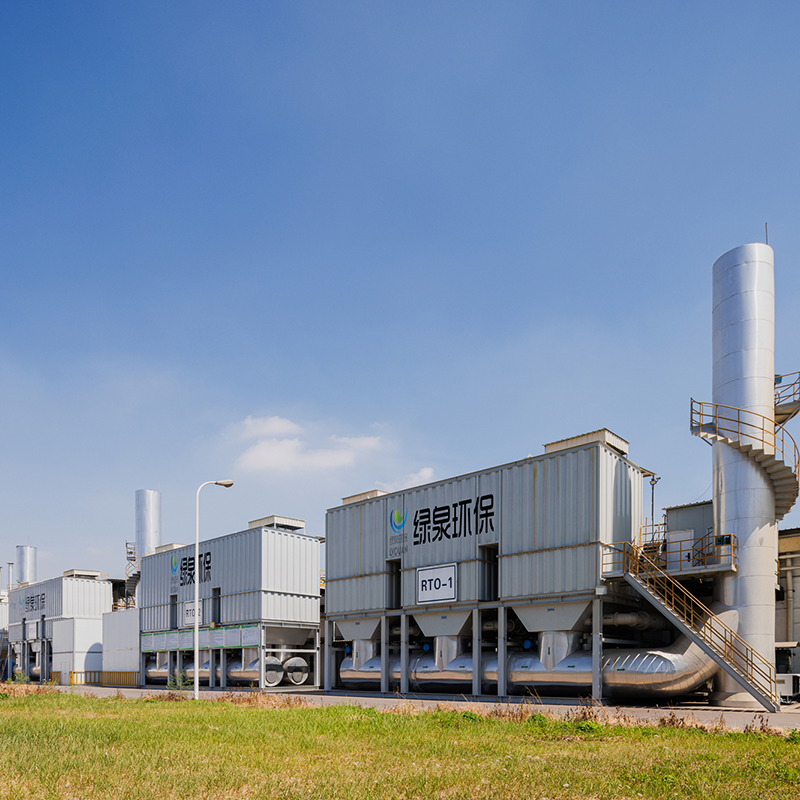
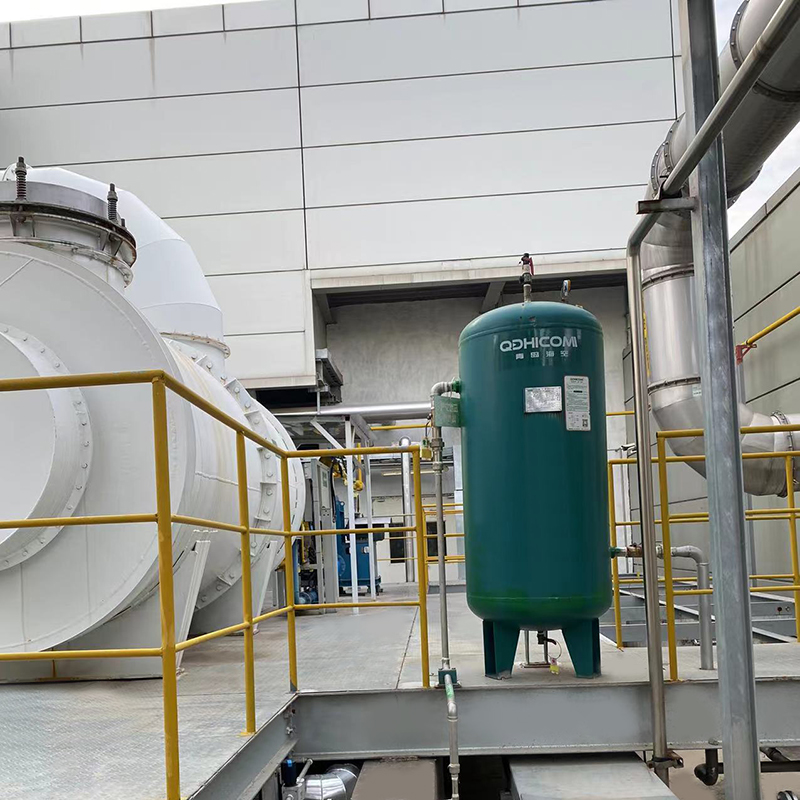
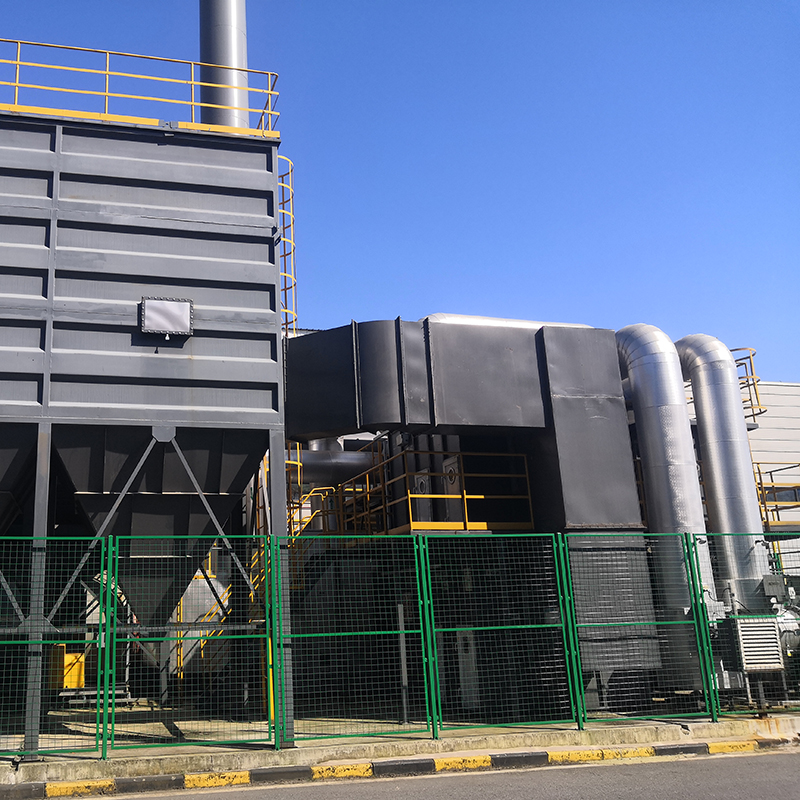
Per flussi puliti e privi di alogeni con concentrazioni moderate, l'ossidazione catalitica offre una soluzione compatta ed economica. Le seguenti apparecchiature sono progettate per questa categoria di applicazione, dove l'elenco dei composti è stato vagliato per verificarne la compatibilità con il catalizzatore e l'obiettivo di recupero del calore è moderato.
Prima di intraprendere un percorso catalitico, fai due domande. In primo luogo, è possibile modificare in futuro la formulazione del solvente o del rivestimento in modo tale da introdurre un veleno catalizzatore, e quale sarebbe il costo di tale cambiamento se ciò accadesse? In secondo luogo, il fornitore del catalizzatore è in grado di fornire un programma di sostituzione e una garanzia di prestazione basata sull’effettivo elenco dei composti anziché su un valore VOC generico? Entrambe le domande separano un'installazione durevole da un'installazione che necessita di sostituzione del catalizzatore ogni diciotto mesi.
L'ossidazione catalitica è la scelta giusta solo quando l'elenco dei composti è privo di alogeni, zolfo, silicio, fosforo e metalli pesanti, ora e nel prossimo futuro.
Casi particolari: composti alogenati, contenenti zolfo e reattivi
Un piccolo numero di famiglie composte richiede un'attenzione particolare alla progettazione e sbagliare produce guasti costosi e talvolta pericolosi.
I composti alogenati, come il diclorometano e il tricloroetilene, producono acido cloridrico o acido bromidrico durante l'ossidazione. Questi gas devono essere rimossi da uno scrubber alcalino prima che il gas raggiunga il camino e le condutture, lo scambiatore di calore e il camino devono essere costruiti con materiali resistenti alla corrosione. Anche la temperatura di combustione deve essere controllata attentamente, perché una finestra di temperatura inadeguata combinata con una fonte di cloro e una matrice organica può favorire la formazione di composti diossina-simili. Questa non è una preoccupazione teorica; è per questo motivo che i flussi di rifiuti alogenati sono regolamentati separatamente in molte giurisdizioni.
I composti contenenti zolfo attaccano sia i catalizzatori che le superfici di scambio termico. Il metantiolo e il dimetilsolfuro, comuni nelle operazioni di pasta di legno, alimenti e gomma, si ossidano in anidride solforosa, che forma acido solforico corrosivo quando il gas si raffredda al di sotto del punto di rugiada. La temperatura del camino deve essere mantenuta al di sopra del punto di rugiada acida oppure è necessario aggiungere uno scrubber a valle.
I monomeri reattivi come lo stirene richiedono un diverso tipo di attenzione. Lo stirene polimerizza a temperatura elevata, in particolare in presenza di superfici calde stagnanti o residui catalitici, formando depositi che limitano il flusso e riducono il trasferimento di calore. Dovrebbero essere evitati i punti morti delle condutture e le superfici di recupero del calore necessitano di una strategia di pulizia integrata nel programma operativo.
Le aldeidi, in particolare la formaldeide, sono un altro caso speciale. Si ossidano facilmente e possono essere trattati cataliticamente, ma sono anche solubili in acqua e possono essere ridotti sostanzialmente mediante uno scrubber a umido quando la concentrazione è sufficientemente bassa. Quando la formaldeide ha origine da un flusso di processo umido, una fase di lavaggio prima dell'ossidante può ridurre sia il carico che il rischio di formazione di depositi resinosi.
I composti alogenati, contenenti zolfo e reattivi aggiungono ciascuno almeno un'operazione unitaria al treno di processi e sottostimarli è una delle fonti più comuni di fallimento dei progetti di abbattimento.
Input di progettazione e lista di controllo degli appalti per l'abbattimento dei COV
Quando un impianto invia una richiesta a un produttore o fornitore di apparecchiature per COV, la qualità del pacchetto di dati tecnici determina in gran parte la qualità del preventivo risultante. I fornitori che ricevono solo un dato sulla concentrazione totale di COV progetteranno eccessivamente in modo conservativo o sottoprogetteranno in modo ottimistico e nessuno dei due risultati è utile all'acquirente.
Tabella 2. Input di progettazione che dovrebbero essere forniti prima di richiedere un preventivo, insieme al motivo per cui ciascuno di essi è importante.
Input di progettazione
Formato tipico
Perché è importante
Rischio se omesso
Elenco composto
Specie nominate con percentuali approssimative
Determina la compatibilità del catalizzatore, la selezione del materiale e la classe di sicurezza
Scelta tecnologica sbagliata e guasto prematuro delle apparecchiature
Intervallo di concentrazione
Milligrammi per metro cubo, minimo e massimo
Imposta il bilancio energetico dell'ossidante
Consumo eccessivo di carburante o combustione instabile
Portata di scarico
Metri cubi all'ora alla temperatura indicata
Dimensiona il ventilatore, il condotto e le unità di trattamento
Capacità insufficiente o spese in conto capitale non necessarie
Temperatura e umidità
Gradi Celsius e umidità relativa all'ingresso
Influisce sulla capacità di assorbimento e sul potenziale di condensazione
Scarse prestazioni di recupero e durata dell'adsorbente ridotta
Contenuto di particolato e aerosol
Milligrammi per metro cubo e natura delle particelle
Determina la necessità di filtrazione o pre-lavaggio
Letti di adsorbimento bloccati e scambiatori di calore sporchi
Programma operativo
Ore al giorno, giorni alla settimana, batch o continuo
Influenza il recupero del calore e la strategia di controllo
Elevato costo del carburante in standby e controllo del processo instabile
Efficienza di rimozione richiesta
Percentuale e norma sulle emissioni applicabile
Definisce il punto di prestazione garantito
Mancata conformità dopo la messa in servizio
Utenze e spazi disponibili
Energia, vapore, gas, ingombro, limite di altezza
Vincola l'insieme tecnologico realizzabile
Riprogettazione tardiva e lavori civili aggiuntivi
Vale la pena aggiungere altri due punti. In primo luogo, la portata dei gas di scarico dovrebbe essere misurata anziché stimata, ove possibile, perché il sovradimensionamento del sistema di estrazione è un’abitudine comune e costosa che aumenta sia il capitale che i costi operativi senza migliorare la cattura. In secondo luogo, lo standard di emissione applicabile al sito dovrebbe essere citato direttamente nella richiesta, compresi eventuali requisiti locali più severi rispetto al limite nazionale.
Un pacchetto completo di dati tecnici, in particolare l'elenco dei composti, è il modo più efficace per ridurre sia il prezzo di acquisto che il costo di vita di un sistema di abbattimento dei COV.
Manutenzione e guida operativa
L'identità del composto continua ad avere importanza dopo la messa in servizio. I letti di adsorbimento caricati con composti debolmente trattenuti e ad alta pressione di vapore, come acetone e metanolo, saturano più velocemente e possono essere spostati dall'umidità durante lo spegnimento. I letti carichi di sostanze aromatiche più pesanti si saturano più lentamente ma sono più difficili da rigenerare completamente e i residui si accumulano gradualmente nella struttura dei pori finché la capacità non scende al di sotto del valore di progetto.
Un programma di monitoraggio pratico solitamente combina tre elementi: misurazione periodica della concentrazione in uscita utilizzando un rilevatore portatile a ionizzazione di fiamma, andamento della caduta di pressione attraverso il letto di adsorbimento e profilazione della temperatura attraverso l'ossidatore per rilevare incanalamenti o degradazione del catalizzatore. La caduta di pressione è spesso il primo indicatore che qualcosa è cambiato e non costa nulla oltre a una lettura di routine per monitorarlo.
I parametri di rigenerazione meritano la stessa attenzione della progettazione iniziale. Un'energia di desorbimento troppo piccola lascia solvente residuo nel letto e riduce la capacità di lavoro. Troppa energia spreca vapore o gas caldo e può degradare l'adsorbente stesso, in particolare il carbone attivo, che inizia a perdere struttura a temperature elevate e prolungate. La questione di quando sostituire l'adsorbente è trattata in modo più dettagliato in questo articolo su se le apparecchiature per il trattamento dei gas di scarico organici necessitano di una sostituzione regolare dell'adsorbente , che vale la pena leggere insieme ai propri dati operativi.
Per gli ossidanti l’elenco di manutenzione è più breve ma non per questo meno importante. Le superfici dello scambiatore di calore devono essere pulite quando la caduta di pressione aumenta, i bruciatori e i dispositivi di rilevamento della fiamma devono essere testati su un ciclo definito e qualsiasi cambiamento nella formulazione del solvente utilizzato nella produzione deve essere segnalato al team di manutenzione prima che raggiunga la linea di rivestimento, non dopo.
Monitora la caduta di pressione, la concentrazione in uscita e il profilo della temperatura dell'ossidatore secondo un programma fisso, poiché queste tre letture rilevano quasi ogni problema in via di sviluppo prima che diventi un evento di conformità.
Scelta di un partner per costruire e installare il sistema
L'attrezzatura di abbattimento non è un acquisto da catalogo. La garanzia di prestazione dipende da quanto bene il fornitore comprende l'elenco dei composti, la variabilità del processo e i vincoli del sito, e dal fatto che la stessa organizzazione che ha progettato il sistema lo produca e lo metta in servizio anche in loco.
Quando si valutano i preventivi, cercare prove della capacità di progettazione piuttosto che della sola fabbricazione dell'attrezzatura. Un fornitore in grado di presentare un bilancio di massa attraverso il treno di trattamento, un bilancio termico per l’ossidante e una dichiarazione scritta di quali composti saranno e non saranno accettati è molto più prezioso di uno che offre il prezzo di capitale più basso senza condizioni tecniche limite. I certificati di qualificazione, le registrazioni dei sistemi di gestione della qualità e dell'ambiente e le qualifiche di progettazione e costruzione forniscono tutti segnali utili della disciplina operativa di un fornitore. Puoi rivedere il profilo aziendale, le qualifiche e il background produttivo di un produttore cinese di apparecchiature per COV come esempio del tipo di informazioni che un fornitore serio dovrebbe essere in grado di fornire.
Vale anche la pena verificare chi si occuperà dell'installazione, della messa in servizio, della formazione degli operatori e della risposta post-vendita. Un sistema prodotto correttamente ma installato in modo inadeguato avrà prestazioni inferiori e le accuse che ne conseguono di solito costano più della differenza di prezzo originale tra due offerenti. Richiedi un elenco di riferimento di installazioni comparabili e, ove possibile, parla con gli operatori degli impianti che li gestiscono quotidianamente anziché solo con gli ingegneri progettisti che li hanno commissionati.
Acquistate la progettazione, la produzione e la messa in servizio da un'unica organizzazione responsabile, perché le garanzie di prestazione sono forti quanto l'anello più debole di quella catena.
Domande frequenti: esempi di composti volatili nelle case e nelle fabbriche
Quali sono gli esempi più comuni di composti volatili presenti negli ambienti chiusi?
Formaldeide, limonene, acetone, etanolo, isopropanolo, toluene, xilene e stirene compaiono più frequentemente negli studi di monitoraggio dell'aria interna. La formaldeide e il toluene sono solitamente associati a materiali da costruzione, mobili e rivestimenti, mentre il limonene e l’etanolo provengono principalmente da prodotti per la pulizia, deodoranti per ambienti e articoli per la cura personale. Le concentrazioni variano ampiamente in base alla velocità di ventilazione, alla temperatura e all'età degli arredi.
Quali composti volatili sono regolamentati come COV nelle emissioni industriali?
La regolamentazione di solito prende di mira i composti che partecipano alle reazioni fotochimiche atmosferiche, insieme a un elenco separato di inquinanti atmosferici pericolosi come benzene, formaldeide e diclorometano. In pratica, la maggior parte dei permessi definisce un limite totale per gli idrocarburi non metanici più limiti specifici per un breve elenco di specie tossiche. Controllare l'esatta formulazione della norma locale applicabile è più affidabile che fare affidamento su classificazioni chimiche generali.
Le fragranze e i terpeni naturali sono davvero esempi di composti volatili?
SÌ. Il limonene, l'alfa-pinene e terpeni simili hanno pressioni di vapore nello stesso intervallo di molti solventi industriali e sono completamente volatili. Contribuiscono ai disturbi legati agli odori nella lavorazione del legno, nella stampa con inchiostri a base biologica e nella produzione alimentare e possono formare aerosol organici secondari quando reagiscono con l’ozono nell’atmosfera. La loro origine naturale non li esenta dai requisiti di trattamento laddove si applicano limiti locali.
Perché il punto di ebollizione è importante nella scelta delle apparecchiature di abbattimento?
Il punto di ebollizione è un indicatore pratico della facilità con cui un composto lascia la fase liquida e della rapidità con cui può essere condensato o desorbito. I composti con punto di ebollizione inferiore a circa 70°C sono difficili da recuperare mediante condensazione e tendono a essere trattenuti debolmente sugli adsorbenti. I composti con un punto di ebollizione superiore a circa 150 °C si condensano facilmente ma possono contaminare le superfici di scambio termico. Il progettista utilizza queste informazioni per decidere tra distruzione, adsorbimento e recupero.
Un sistema di abbattimento può gestire una miscela di composti volatili?
Sì, e la maggior parte dei sistemi industriali lo fa. Le limitazioni compaiono quando la miscela contiene composti con requisiti contrastanti, ad esempio un solvente alogenato miscelato con un flusso destinato a un ossidante catalitico, o un composto formante resina altobollente miscelato con un solvente leggero destinato all'adsorbimento del carbonio. In questi casi il flusso viene solitamente suddiviso, pretrattato o indirizzato all'ossidazione termica.
I composti volatili naturali devono essere trattati?
Laddove causano disturbi legati agli odori o contribuiscono a un limite di emissione regolamentato, sì. Le operazioni di trattamento dei composti biogenici sono generalmente inferiori rispetto a quelle dei flussi di solventi e spesso sono sufficienti la biofiltrazione o l'ossidazione a bassa temperatura. Il processo di progettazione è lo stesso: identificare i composti, quantificare la concentrazione e selezionare un percorso che corrisponda ad entrambi.
Come faccio a sapere se distruggere o recuperare un solvente?
Confrontare il valore di mercato del solvente recuperato con il costo del vapore, dell’elettricità e della manodopera necessaria per recuperarlo, quindi aggiungere il costo dello smaltimento di qualsiasi frazione che non può essere riutilizzata. Il recupero generalmente vince per i singoli solventi più altobollenti utilizzati in grandi quantità. La distruzione generalmente vince per i flussi misti, a bassa concentrazione o di basso valore.
Qualunque sia il percorso scelto, l'elenco composto è il documento che determina fattibilità, costi e affidabilità a lungo termine.
Gli esempi di composti volatili discussi qui non sono un elenco accademico. Acetone, metanolo, acetato di etile, toluene, xilene, stirene, formaldeide e i loro parenti alogenati e contenenti zolfo comportano ciascuno una serie distinta di conseguenze per il controllo delle emissioni. Determinano se un flusso può essere trattato cataliticamente, se deve essere concentrato prima dell'ossidazione, se il recupero è finanziariamente sensato e quali materiali sopravvivranno a dieci anni di servizio.
La sequenza pratica è semplice. Caratterizzare il flusso di scarico, raggruppare i composti per famiglia, confermare l'intervallo di concentrazione e la variabilità e solo successivamente valutare le opzioni tecnologiche. Gli stabilimenti che seguono questo ordine solitamente acquistano attrezzature più piccole, consumano meno carburante e dedicano meno tempo a gestire le sorprese legate alla conformità. Le piante che lo saltano solitamente scoprono l'elenco dei composti durante il loro primo test di stack, che è il momento più costoso possibile per apprenderlo.
Lettura correlata: se attualmente stai specificando o utilizzando un sistema basato sull'adsorbimento, questo articolo spiega come giudicare quando l'adsorbente ha raggiunto la fine della sua vita utile e cosa controllare prima di sostituirlo.
Caratterizzare prima i composti, poi scegliere la tecnologia, e il sistema di abbattimento rispetterà la sua garanzia invece di rispettare semplicemente la data di consegna.