

Forni di incenerimento dei rifiuti solidi LQ-SWI
Cat:Attrezzatura
Panoramica I forni per incenerimento dei rifiuti solidi sono attrezzature essenziali nella gestione dei rifiuti solidi, progettate per ...
Vedi i dettagli
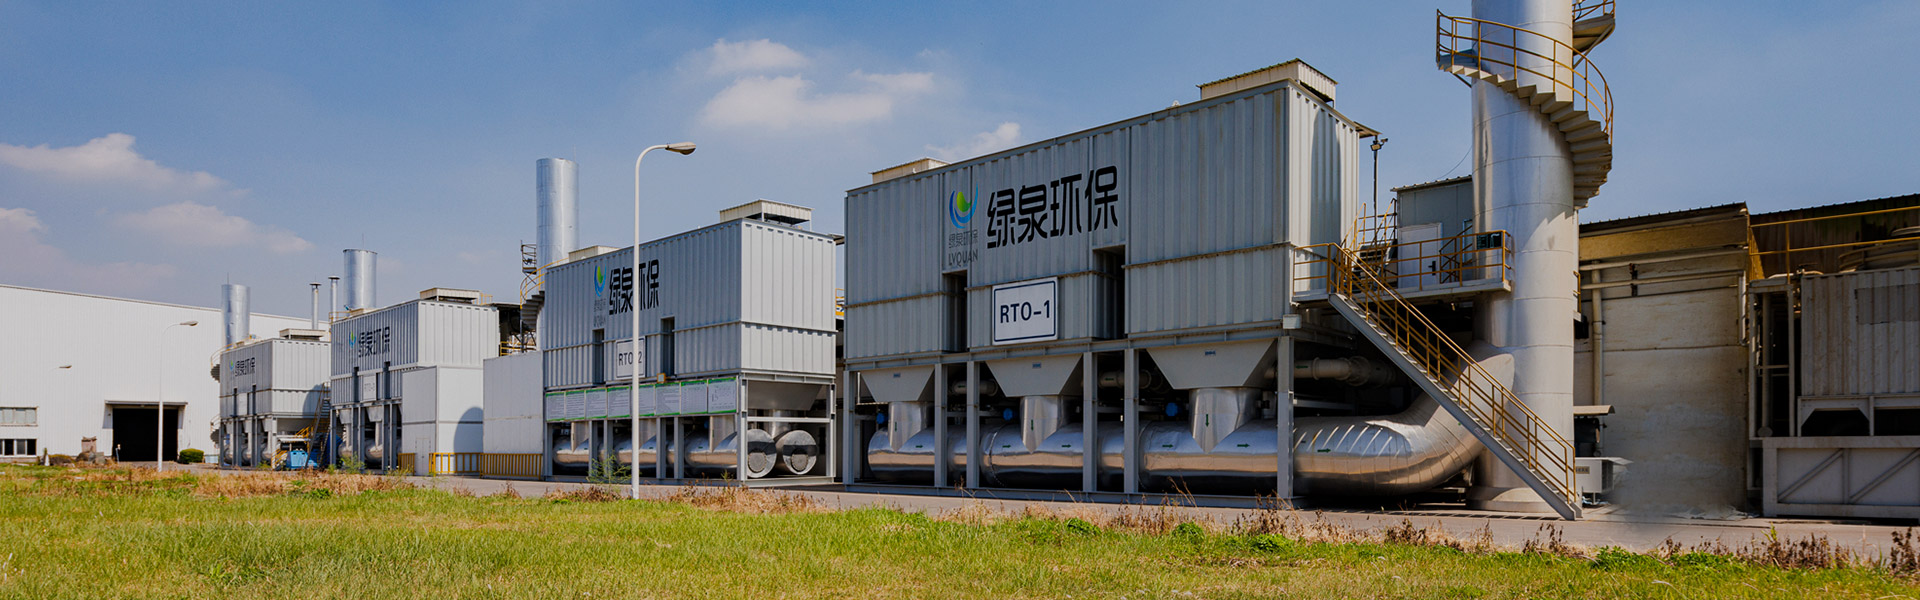
A Concentratore di COV è un dispositivo di controllo dell'inquinamento atmosferico industriale che cattura le emissioni diluite di composti organici volatili (COV) dai flussi di scarico di processo e le concentra in un flusso d'aria più piccolo e ad alta concentrazione prima di inviarli a un'unità di distruzione a valle come un ossidatore termico rigenerativo (RTO) o un ossidatore catalitico. Il vantaggio principale: può ridurre il volume di aria da trattare fino al 95%, riducendo drasticamente i costi energetici e operativi.
In termini pratici, se un impianto scarica 100.000 m³/h di aria contenente 300 mg/m³ di COV, un concentratore può comprimere quel carico inquinante in soli 5.000–10.000 m³/h a 3.000–6.000 mg/m³ – un rapporto di concentrazione da 10:1 a 20:1. Questo flusso concentrato è molto più economico da incenerire o ossidare rispetto allo scarico diluito originale.
I concentratori di COV fungono da ponte fondamentale tra gli scarichi industriali grezzi e le tecnologie di distruzione finale. Il loro ruolo si estende su tre funzioni chiave:
Gli ossidatori termici sono costosi da utilizzare a basse concentrazioni di COV perché è necessario carburante supplementare. Concentrando i COV a livelli vicini o superiori alla soglia di combustione autosufficiente (tipicamente il 25% del limite inferiore di esplosività), i concentratori consentono agli ossidatori di funzionare con poco o nessun combustibile ausiliario. Questo da solo può ridurre i costi energetici operativi del 60-80% rispetto al trattamento diretto del flusso diluito grezzo.
Le normative ambientali come gli standard nazionali sulle emissioni per gli inquinanti atmosferici pericolosi (NESHAP) dell'EPA statunitense, il GB 37822-2019 della Cina e la direttiva sulle emissioni industriali dell'UE stabiliscono severi limiti di emissione di COV. Un sistema concentratore accoppiato con un ossidante raggiunge regolarmente efficienze di distruzione e rimozione (DRE) superiori al 99% , rendendo possibile la conformità anche per flussi di scarico di grandi volumi e a bassa concentrazione.
I concentratori fungono anche da buffer di pretrattamento. Assorbendo e attenuando i picchi di VOC prima che raggiungano l'ossidante, proteggono le apparecchiature a valle da dannosi picchi di concentrazione e migliorano la stabilità complessiva del sistema.
Le tre tecnologie dominanti differiscono per il mezzo del rotore, la progettazione del flusso d'aria e l'applicazione target. Comprendere ciascun tipo è essenziale prima di valutare qualsiasi sistema.
La tecnologia più diffusa. Un rotore a nido d'ape impregnato di zeolite idrofobica ruota continuamente attraverso zone di adsorbimento, desorbimento e raffreddamento. L'aria di processo fluisce attraverso la zona di adsorbimento, i COV vengono catturati e un piccolo flusso di aria calda li desorbe nella zona di desorbimento, producendo l'output concentrato.
Utilizza letti in fibra di carbonio attivo in una configurazione rotante o fissa. L'ACF ha una maggiore capacità di adsorbimento per i COV a bassa concentrazione rispetto al carbone attivo granulare e può gestire uno spettro più ampio di composti, inclusi alcuni COV polari.
Utilizza due o più letti fissi di adsorbente (zeolite o carbone attivo) che alternano cicli di adsorbimento e rigenerazione. Questi sistemi sono più semplici dal punto di vista meccanico ma richiedono un ingombro maggiore e un'attenta tempistica del ciclo per mantenere una produzione continua.
| Digitare | Rapporto di concentrazione | Ideale per | Limitazione chiave |
|---|---|---|---|
| Rotore in zeolite | 10:1 – 20:1 | COV di grande volume e non polari | L'elevata umidità riduce l'efficienza |
| Rotore ACF | Fino a 15:1 | Solventi polari, flussi misti di COV | Rischio incendio, costi più elevati |
| Letto fisso | Fino a 10:1 | Recupero solvente, flussi più piccoli | Ampio ingombro, ciclo batch |
La scelta del giusto concentratore di COV richiede l'abbinamento delle capacità del sistema alle caratteristiche specifiche dello scarico e agli obiettivi operativi. I seguenti parametri sono input non negoziabili per una corretta valutazione:
Prima di contattare qualsiasi fornitore, raccogliere:
Conosci il limite di emissione che devi rispettare, espresso come concentrazione in uscita (mg/m³), tasso di emissione massica (kg/h) o efficienza di rimozione complessiva (%). Ciò determina il DRE minimo richiesto e aiuta a dimensionare adeguatamente la combinazione concentratore-ossidante. La maggior parte delle giurisdizioni ora richiede una rimozione complessiva dei COV pari o superiore al 95%; molti richiedono ≥99%.
Non tutti i COV vengono assorbiti allo stesso modo dalla zeolite. I composti con punti di ebollizione molto bassi (ad esempio metano, etano) non vengono adsorbiti in modo efficiente sui rotori di zeolite. Solventi altamente polari come il metanolo possono richiedere mezzi ACF. Richiedi sempre al fornitore i dati sull'isoterma di adsorbimento o i risultati dei test pilota per la tua specifica miscela di COV.
Il costo del capitale è solo una parte del quadro. Valutare:
Richiedi installazioni di riferimento nel tuo settore con profili di scarico simili. Richiedi dati di test dello stack di terze parti che dimostrino le prestazioni DRE effettive, non solo le specifiche di progettazione. Fornitori leader come Dürr, Anguil, Munters e Seibu Giken pubblicano casi di studio documentati a questo scopo.
Non esiste un singolo concentratore di COV "migliore": il sistema ottimale dipende dall'applicazione. Tuttavia, i sistemi con le prestazioni più elevate condividono diverse caratteristiche misurabili:
Per le linee di rivestimento automobilistico su larga scala o gli scarichi della produzione elettronica (tipicamente 50.000–300.000 m³/h), i sistemi di rotori in zeolite di produttori come Dürr o Munters sono ampiamente utilizzati come punto di riferimento. Per le applicazioni farmaceutiche o chimiche speciali con miscele di solventi complesse, i sistemi basati su ACF spesso garantiscono una rimozione superiore in un intervallo di punti di ebollizione più ampio.
Anche il concentratore di COV meglio progettato avrà prestazioni inferiori se non funziona correttamente. Le seguenti pratiche sono standard per le installazioni ad alte prestazioni:
I concentratori di COV sono progettati per flussi diluiti, tipicamente 100–2.000 mg/m³ . Per concentrazioni superiori a 3.000–5.000 mg/m³, l'ossidazione diretta senza concentrazione è solitamente più economica. Al di sotto di 50 mg/m³, l’efficienza di adsorbimento può essere marginale e dovrebbero essere valutate tecnologie alternative.
Sì, a condizione che il mezzo adsorbente sia compatibile con tutti i composti presenti. I rotori in zeolite gestiscono bene la maggior parte dei solventi aromatici, alifatici e chetonici. Per flussi contenenti proporzioni significative di solventi polari (metanolo, etanolo, MEK), potrebbero essere necessari mezzi ACF o un rotore per mezzi misti. Fornire sempre un elenco completo dei solventi al progettista del sistema.
I costi di capitale variano ampiamente in base al volume e alla configurazione del flusso d'aria. Come punto di riferimento approssimativo: un concentratore con rotore in zeolite per un'applicazione da 50.000 m³/h varia tipicamente da $ 300.000 a $ 700.000 USD installato , escluso l'ossidante a valle. Gli impianti da 200.000 m³/h possono superare 1,5 milioni di dollari. Tuttavia, il risparmio di carburante derivante dal funzionamento ridotto dell’ossidante garantisce generalmente periodi di recupero dell’investimento di 2-5 anni rispetto al trattamento diretto del flusso grezzo.
No. Uno scrubber utilizza un liquido per assorbire o neutralizzare gli inquinanti ed è generalmente utilizzato per gas inorganici (HCl, SO₂, NH₃) o COV solubili in acqua. Un concentratore utilizza un adsorbente solido per catturare e concentrare i COV per la successiva distruzione termica. Affrontano diversi inquinanti e operano secondo principi completamente diversi.
No. Un concentratore cattura e concentra i COV, senza distruggerli. La distruzione viene eseguita da un'unità a valle come un RTO, un ossidatore catalitico o un ossidatore termico. Il concentratore e l'ossidatore funzionano sempre come un sistema accoppiato. Il valore del concentratore sta nel ridurre le dimensioni e i costi operativi della fase di distruzione a valle.
In condizioni operative normali con un'adeguata prefiltrazione e senza contaminazione chimica, i rotori in zeolite generalmente durano 8-12 anni . L'esposizione a siliconi, particelle pesanti o composti polimerici altobollenti può ridurre significativamente la durata. Test regolari della capacità di adsorbimento, almeno una volta all'anno, sono il modo migliore per monitorare lo stato del rotore e pianificare la sostituzione in modo proattivo.
Panoramica I forni per incenerimento dei rifiuti solidi sono attrezzature essenziali nella gestione dei rifiuti solidi, progettate per ...
Vedi i dettagli
Panoramica del dispositivo di recupero della purificazione del solvente organico in fibra di carbonio attivo Il sistema di recupero del...
Vedi i dettagli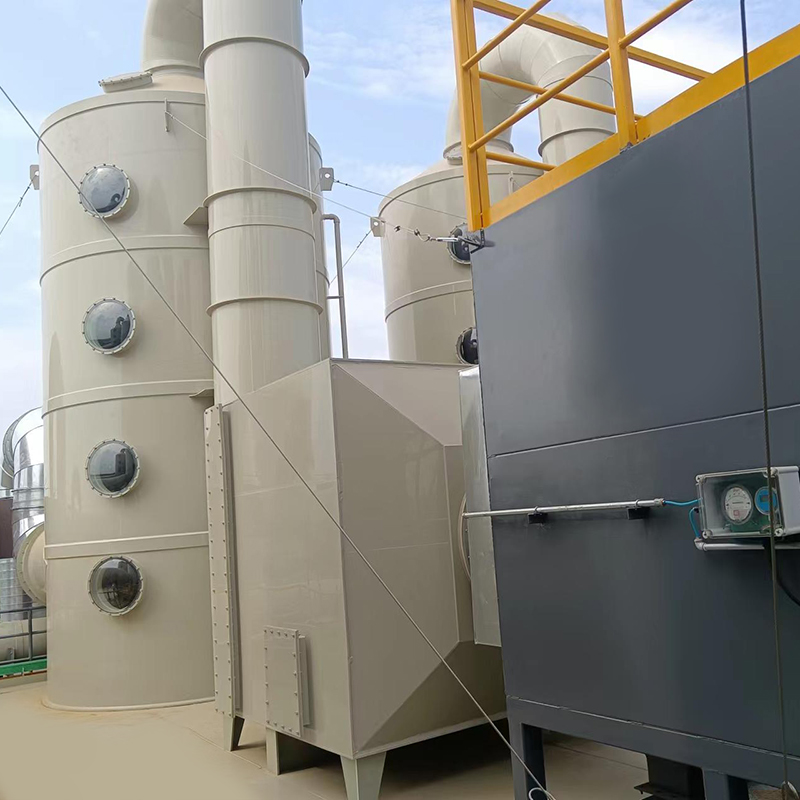
Panoramica Le attrezzature per la purificazione e il recupero del carbonio e il recupero di particelle di gas di gas di gas ACA VOC-ACA ven...
Vedi i dettagli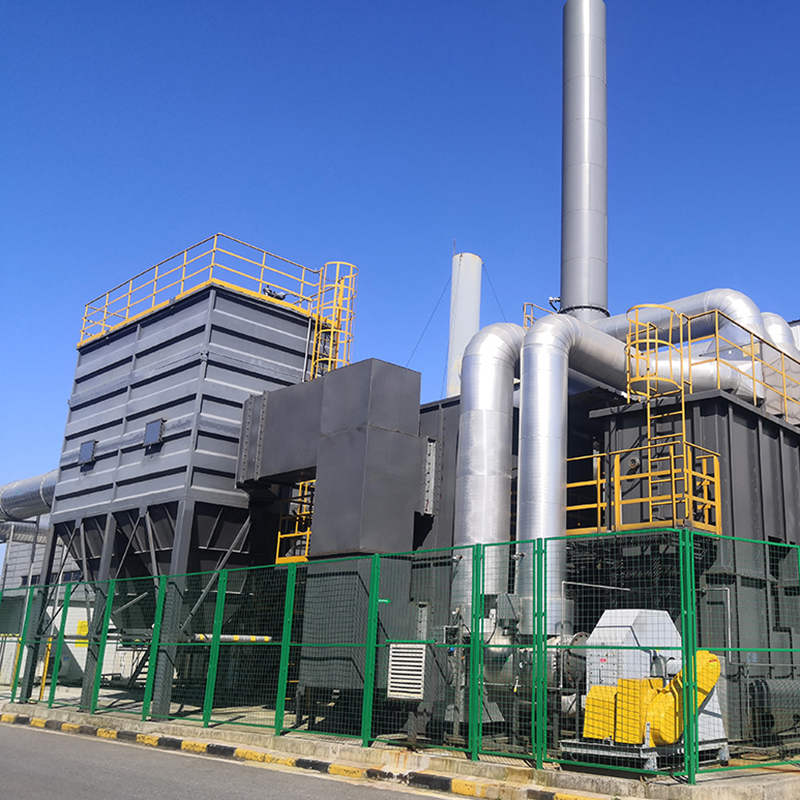
Concetto di sistema RTO ruota zeolite Utilizzando la ruota di zeolite per adsorbare i gas di scarico organico, la bassa concentrazione e il...
Vedi i dettagli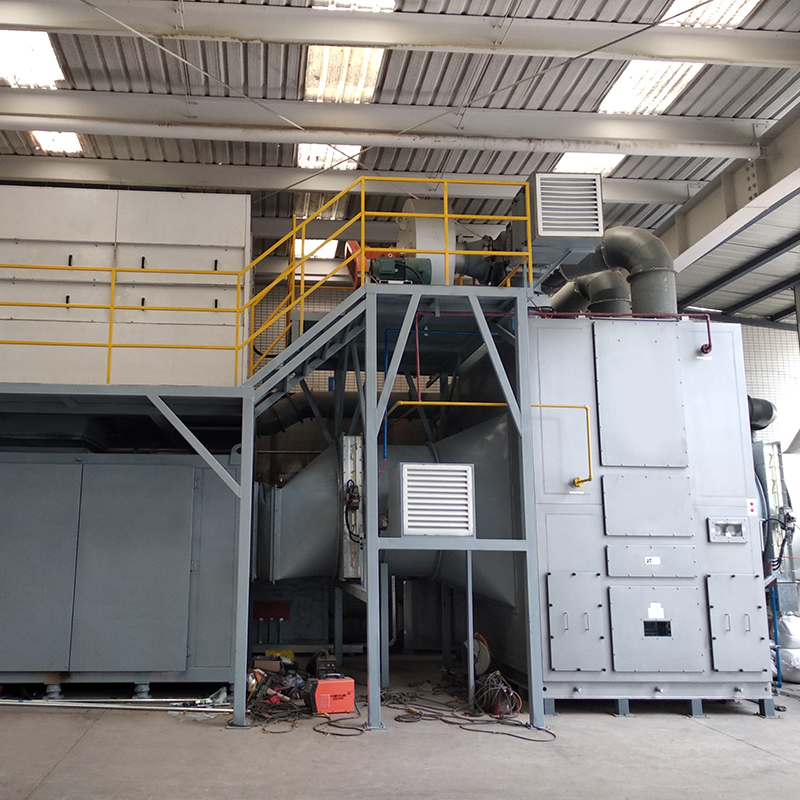
Il concetto di set completo di attrezzature Lo scopo di impiegare l'adsorbimento della zeolite del tamburo rotante per i gas di scarto...
Vedi i dettagli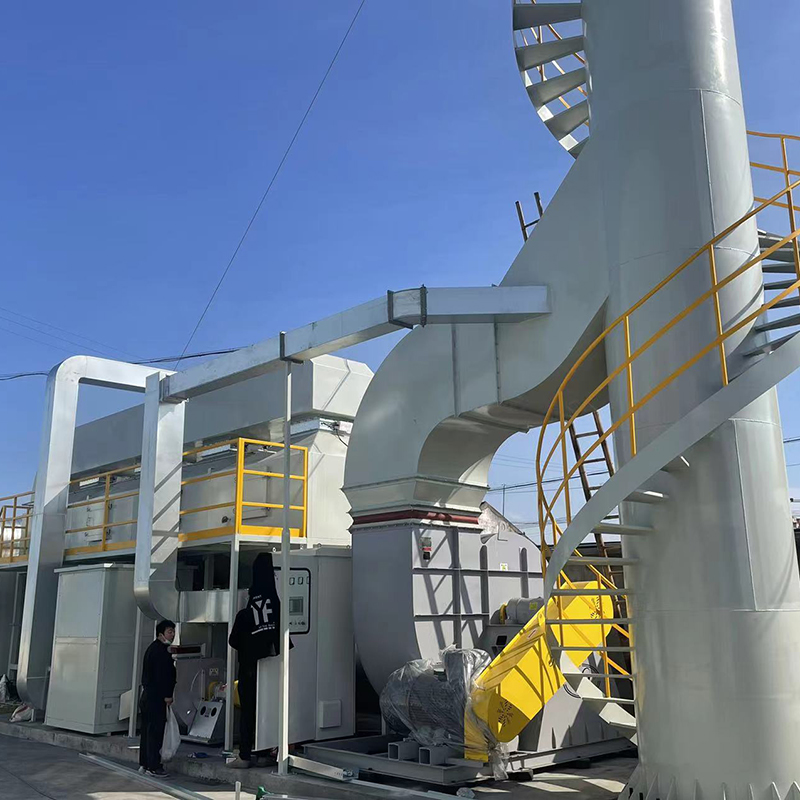
L'attrezzatura di purificazione catalitica voc-cft-co di adsorbimento L'attrezzatura per purificazione catalitica di adsorbimento...
Vedi i dettagli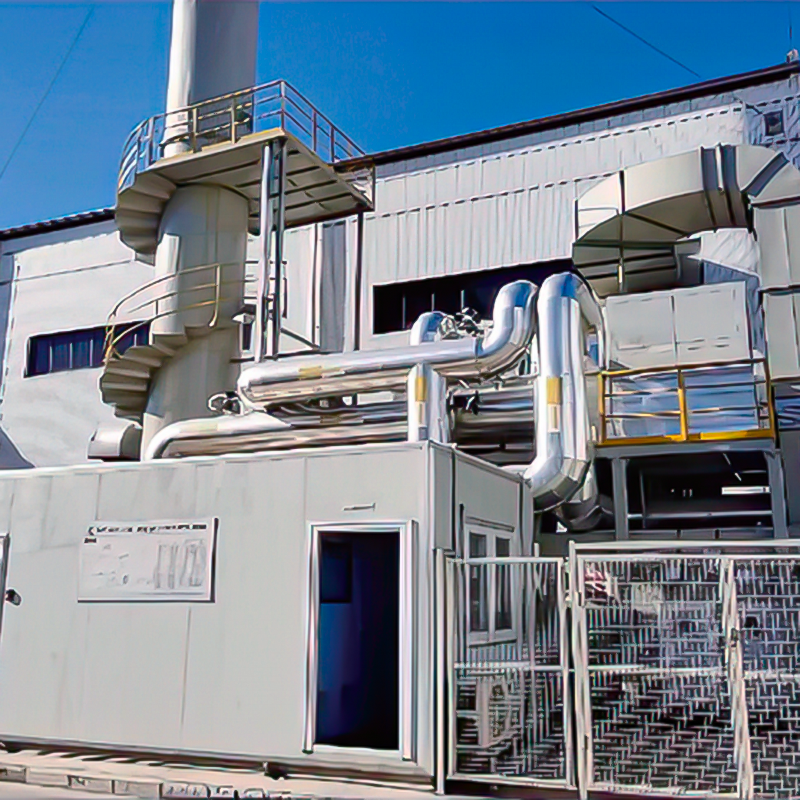
Concetto di zeolite ruota rotante combustione catalitica come insieme di attrezzature Nel processo combinato di trattamento di gas di scari...
Vedi i dettagli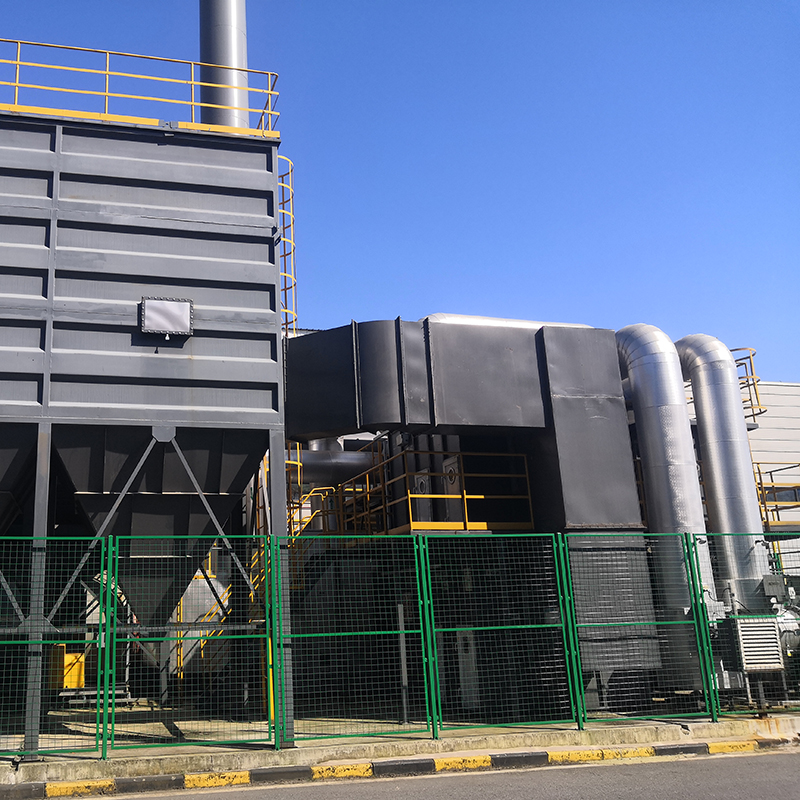
Il concetto di attrezzatura per incenerimento ad alta temperatura a combustione diretta a ruota zeolite Lo scopo di impiegare l'adsorb...
Vedi i dettagli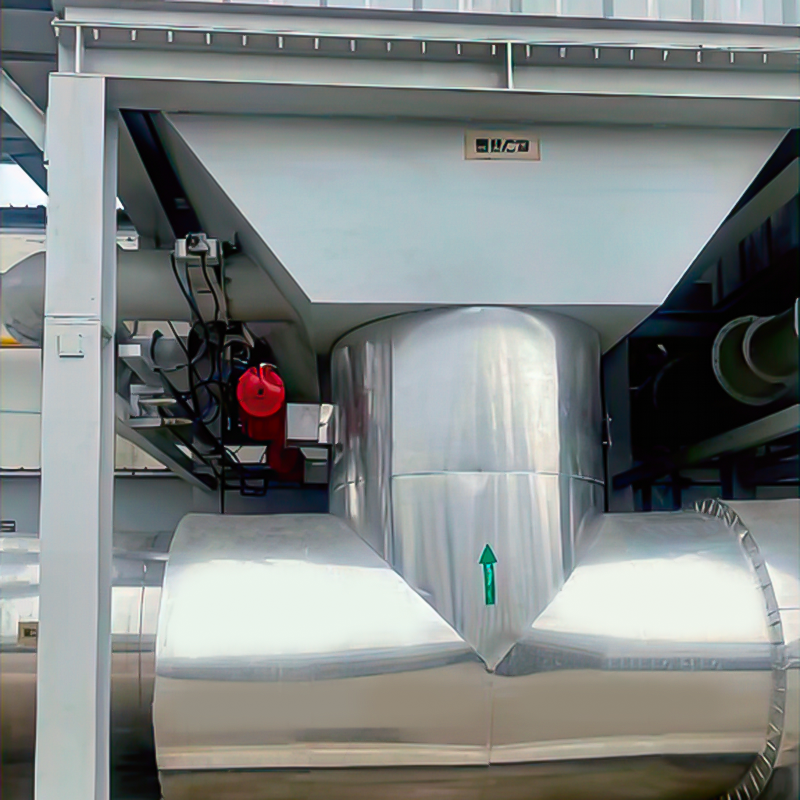
Scopo Utilizzato principalmente per la ventilazione proporzionale di gas di combustione ad alta temperatura. LT è ampiamente utilizzato in ...
Vedi i dettagli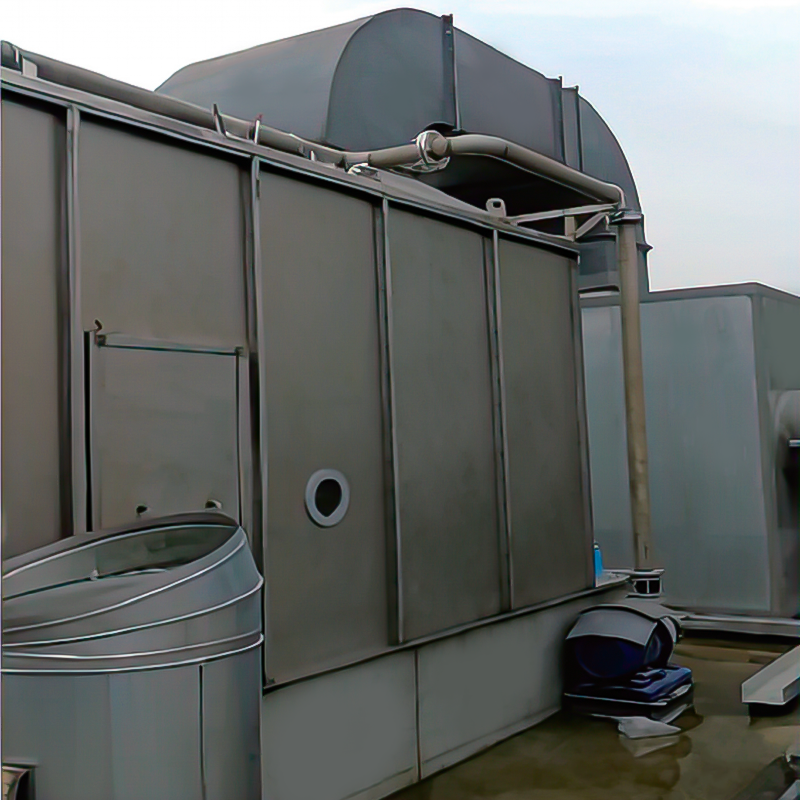
Panoramica Il principio di rimozione della polvere bagnata utilizza il processo di cattura e separazione delle particelle di polvere nella ...
Vedi i dettagliMOBILE
Copyright © LV Quan Environmental Protection Engineering Technology Co., Ltd. All Rights Reserved. COVs Produttore di attrezzature per il trattamento dei gas di scarico di scarti organici

